

För alla frågor och feedback från kunder kommer vi att svara tålmodigt och noggrant.
Materialstruktur: Gjuten aluminiummässing CuZn25Al6Fe3Mn3, med grafitinlägg. Applikat...
De flesta glidlager brister inte eftersom belastningen var för hög. De misslyckas eftersom smörjmedlet slutade komma. Ett missat smörjintervall, en igentäppt ledning, en maskin som stod stilla i ett halvår och sedan startade under full belastning: det är oftast där poängsättningen börjar. Ett självsmörjande glidlager av kopparlegering tar bort den enda punkten av fel genom att bära dess smörjmedel inuti själva lagret, där ingen behöver komma ihåg det.
Vi är ett gjuteri och maskinbearbetning av kopparlegeringar, så denna fråga ställs framför oss varje arbetsdag: vilken legering, vilket fast smörjmedel, vilken geometri, för vilka arbetsförhållanden. Den här artikeln går igenom vad dessa lager är, hur inlägget beter sig, hur man matchar materialet till plikten och var de tjänar sitt behåll.
A kopparlegering självsmörjande glidlager är ett glidlager med två jobb inbyggda i en del. Kopparlegeringen, oavsett om den är tennbrons, aluminiumbrons eller mässing, bär lasten, absorberar stötar och drar bort värme från glidytan. Det fasta smörjmedlet, som hålls i fickor eller sprids genom matrisen, håller en lågfriktionsfilm mellan lagret och axeln. Ingenting behöver pumpas, fyllas på eller komma ihåg.
Oljesmorda lager är beroende av en hydrodynamisk film som bara bildas när axeln vrids tillräckligt snabbt för att dra in olja i kilen. Under den hastigheten kommer ytorna i kontakt. I verklig utrustning händer det mycket oftare än vad läroboken antyder: vid varje uppstart, varje avstängning, varje långsamt indexeringsslag, varje backrörelse och varje lång tomgångsperiod följt av en plötslig full belastning. Självsmörjande glidlager av kopparlegering är riktade rakt mot dessa ögonblick. Grafit eller PTFE överförs till ytan inom de första varven och håller friktionen och temperaturen inom gränserna tills normala driftsförhållanden tar över.
Grafitinbäddade mässingsbussningar är familjens arbetshäst. De passar allmän maskinbyggnad, och de är förlåtande när passformen är lite tight, axeln inte är perfekt eller smörjhistoriken är okänd.
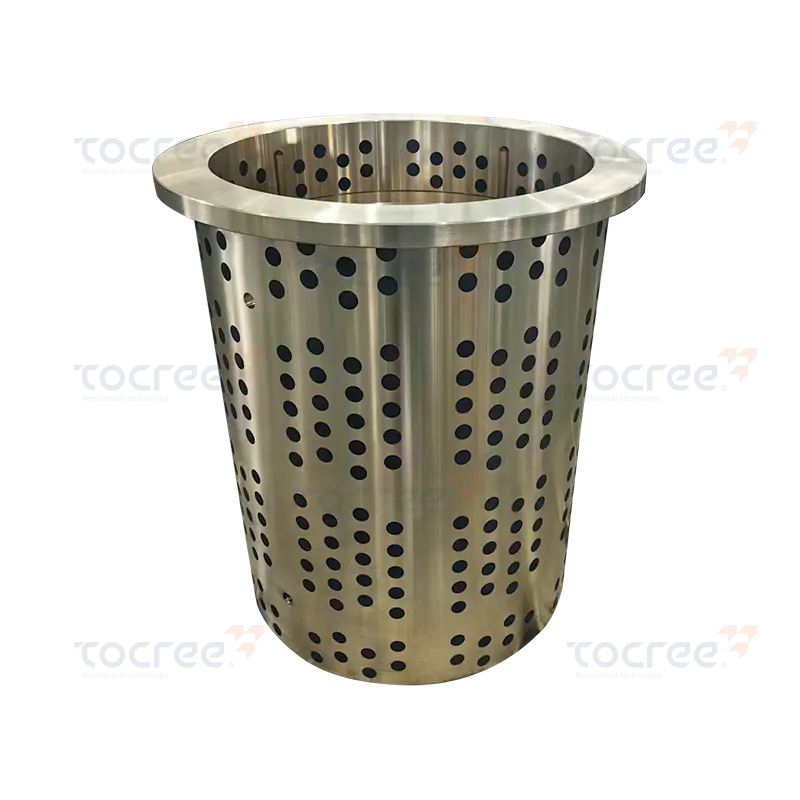 Grafitinbäddad självsmörjande mässingsbussning Enkelfläns självsmörjande lager (med grafitinbäddning) är en högpresterande solid självsmörjande mässingshylsa. Den är gjord av en höghållfast koppar-zink... Visa produkt →
Inlägget är inte ett enda material. Grafit, PTFE, grafen och molybdendisulfid beter sig väldigt olika, och att välja fel för en varm, våt eller dammig miljö är ett av de vanligaste sätten att ett bra lagerbeslut blir fel.
| Fast smörjmedel | Arbetstemperatur | Huvudsakliga styrkor | Poäng att titta på |
|---|---|---|---|
| Grafit | Upp till ca 350 °C i luft | Hög temperaturtolerans, bra under tung belastning vid låg hastighet, ekonomisk | Fungerar bäst med lite omgivande fukt, så det är inte förstahandsvalet vid mycket torr eller vakuumservice |
| PTFE | Ungefär -200 °C till 260 °C | Mycket låg friktion, utmärkt kemisk beständighet, ren i medicinska och livsmedelsområden | Mjukare än grafit, med begränsad lastkapacitet vid förhöjd temperatur |
| Grafen | Brett räckvidd, kartläggs fortfarande i lång fälttjänst | Tunn, stabil överföringsfilm och bra värmespridning | Ett nyare alternativ, så långtidsdata är tunnare och kostnaden högre |
| Molybdendisulfid | Upp till ca 350 °C, bäst i torra miljöer | Stark under hög belastning och låg hastighet, effektiv i vakuum | Fukt och fritt vatten motverkar det |
En användbar tumregel: grafit för värme och belastning, PTFE för låg friktion och kemisk exponering, grafen när ytfinish och termisk belastning är krävande, och molybdendisulfid när den omgivande luften är torr eller atmosfären är kontrollerad.
Många projekt slutar med att kombinera alternativ snarare än att välja ett. En PTFE-inbäddad mässingsbussning med en enkel fläns kan till exempel täcka en radiell belastning och en axiell ansats i en del, vilket sparar monteringstid och förenklar huskonstruktionen.
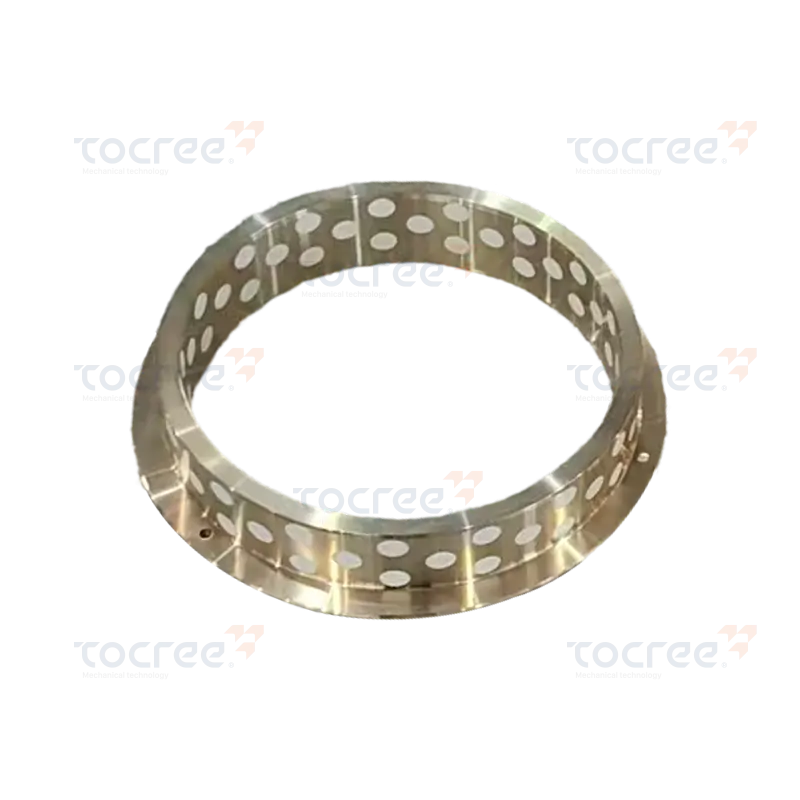 PTFE-inbäddad självsmörjande mässingsbussning med enkelfläns Hög draghållfasthet: Denna produkts draghållfasthet når upp till 750N/mm², vilket säkerställer utmärkt mekanisk hållfasthet och stabilitet även under hög belastning. Visa produkt →
Där lasten är cyklisk och tung, kan smörjmedelsfickor också kombineras med en lätt fettfyllning som ett bälte-och-stag. Det fasta smörjmedlet täcker sedan uppstart, avstängning och alla perioder då fettet har skjutits åt sidan, medan fettet har steady-state-plikt.
Matrisen är inte bara en bärare för inlägget. Den ställer in belastningskapaciteten, värmeledningsförmågan, korrosionsbeteendet och hur lätt delen kan bearbetas till den form som din ritning behöver.
| Matris | Typiska betyg | Karaktär | Där det passar |
|---|---|---|---|
| Tenn brons | CuSn8, CuSn12Ni2 | God formbarhet, korrosionsbeständighet och måttlig hållfasthet | Allmänna bussningar, pump- och ventildelar, marin- och processmaskiner |
| Aluminium brons | CuAl9Fe4 | Hög hållfasthet och hårdhet, starkt slitage och havsvattenbeständighet | Tungt belastade bussningar, slider och muttrar i gruv-, marin- och metallurgisk utrustning |
| Tenn eller blyförsedd mässing | HB210 till HB270 serie | Utmärkt bearbetningsförmåga och god värmeledningsförmåga | Komplexa bearbetade former, slider, flänsade och gängade bussningar vid måttlig belastning |
| Stålbakad bimetall | Stålbaksida med bronsskikt | Hög bärförmåga i tunn vägg, stark och formstabil | Stora diametrar, täta installationskuvert, sfäriska och flänsade mönster |
För stora diametrar eller tunna radiella väggar är bimetallkonstruktion ofta det praktiska svaret. Stålunderlaget bär på bågspänningen och bronsskiktet ger löpytan, så en tunnväggig del klarar fortfarande en allvarlig belastning.
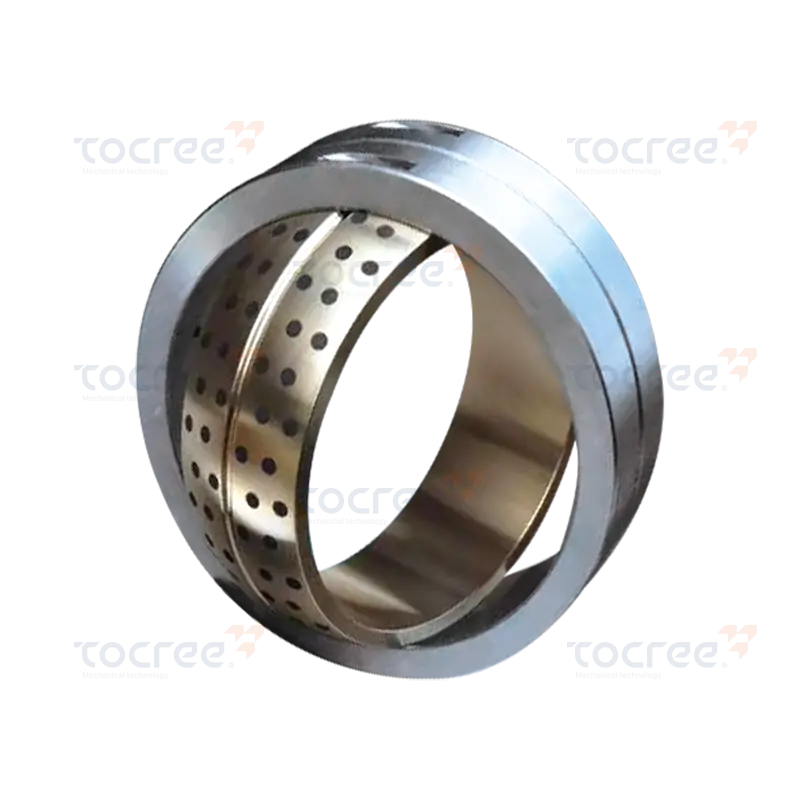 Bimetall självsmörjande sfäriskt lager Detta självsmörjande sfäriska bimetalllager är konstruerat för hög prestanda och hållbarhet, med en unik kombination av material och avancerad tillverkning... Visa produkt →
Bimetall självsmörjande sfäriska lager tar den idén ett steg längre genom att lägga till ett sfäriskt säte. Lagret absorberar en grad av axelfelinriktning och avböjning som en styv cylindrisk bussning helt enkelt skulle överföra till kantbelastning, vilket är en vanlig orsak till för tidigt slitage i långa axlar och svetsade ramar.
När en kund skickar en ritning brukar frågorna nedan lösa materialet och inlägget inom några minuters samtal.
Om svaren kommer tillbaka som långsamma, varma, dammiga och svåra att nå, är normalt en grafitinbäddad bronsbussning utgångspunkten. Om de kommer tillbaka lika snabbt, rena och lätt belastade blir en tunn PTFE-fodrad mässingsbussning billigare, tunnare och helt tillräcklig. Om de kommer tillbaka som mycket stora, tungt belastade och utrymmesbrist, tjänar bimetallkonstruktionen sin plats.
De industrier vi levererar delar en egenskap: deras lager sitter inuti strukturer, är besvärliga att nå och är dyra att stoppa en anläggning för.
Tungt maskineri är en bra illustration. Kranar, grävmaskiner, pressramar och överföringsutrustning använder stora bussningar och glidplattor nedgrävda inuti strukturen, och ingen inspekterar dem varje vecka. En självsmörjande kopparlegeringsdel håller skarvarna igång mellan planerade avstängningar, och tillverkningsförmågan spelar lika stor roll här som materialvalet, eftersom en sliten bussning på en och en halv meter inte är en del som någon vill vänta tre månader på.
Medicinsk utrustning och förpackningsutrustning är den andra änden av skalan. Där är lagret litet, rörelsen tyst och kravet är vanligtvis renhet snarare än belastning. Ett PTFE-inlägg som inte behöver någon oljefilm är ofta den avgörande faktorn när kontaminering är oacceptabel.
Eftersom vi smälter och gjuter våra egna kopparlegeringar istället för att köpa ämnen, är matrisen inte begränsad till vad en distributör än råkar ut för lager. Den flexibiliteten hjälper när en ritning kräver ett betyg som ligger utanför den gemensamma katalogen.
Storleksintervallet är värt att säga tydligt, eftersom det avgör vem som faktiskt kan citera ett jobb. Kopparhylsor kan tillverkas upp till ungefär en och en halv till två meter i diameter, och kopparglidplattor upp till fyra meter långa, fyrahundra millimeter breda och hundra millimeter tjocka, med en årlig kopparmaterialproduktion i storleksordningen två tusen trehundra ton. Icke-standardiserade former, inklusive reglage, muttrar, snäckhjul och ringar, är en del av samma dagliga arbete.
Även ett väl valt lager kan förstöras under de första tio minuterna av monteringen, så några vanor är värda att upprepas.
Om du vill gå djupare innan du väljer, vår guide till kopparlegering självsmörjande glidlager typer, urval och applikationer täcker materialfamiljerna, inläggningsalternativ och tillämpningsanvisningar mer i detalj.
Självsmörjande glidlager av kopparlegering är inte ett universellt svar, och vi skulle inte presentera dem som ett. De är det rätta svaret när fogen är långsam, tung, varm, smutsig eller helt enkelt för svår att nå med en fettspruta, och där kostnaden för ett oplanerat stopp är mycket högre än kostnaden för delen. Där ett helt hydrodynamiskt oljesmord lager kan servas ordentligt och billigt är det fortfarande ett bra val.
Det praktiska nästa steget är litet: skicka oss ritningen tillsammans med lasten, glidhastigheten, arbetstemperaturen och en beskrivning av miljön. Från dessa få siffror kan vi vanligtvis föreslå en legering, ett smörjmedel och en geometri som håller, och citera delen i samma konversation.
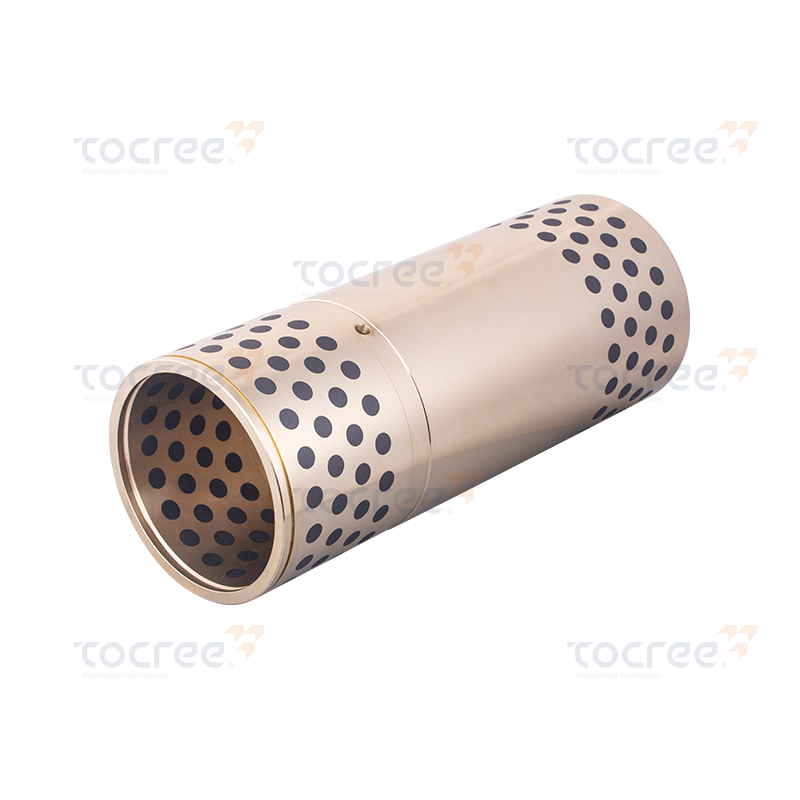
Materialstruktur: Gjuten aluminiummässing CuZn25Al6Fe3Mn3, med grafitinlägg. Applikat...
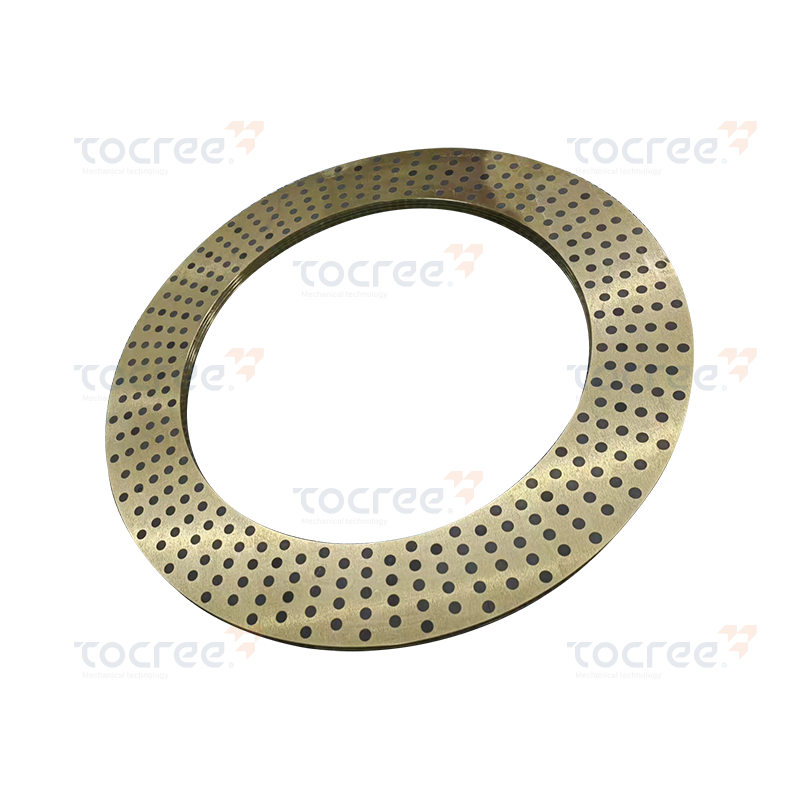
Solida självsmörjande kopparringar är högpresterande komponenter, tillverkade genom precisionsbea...
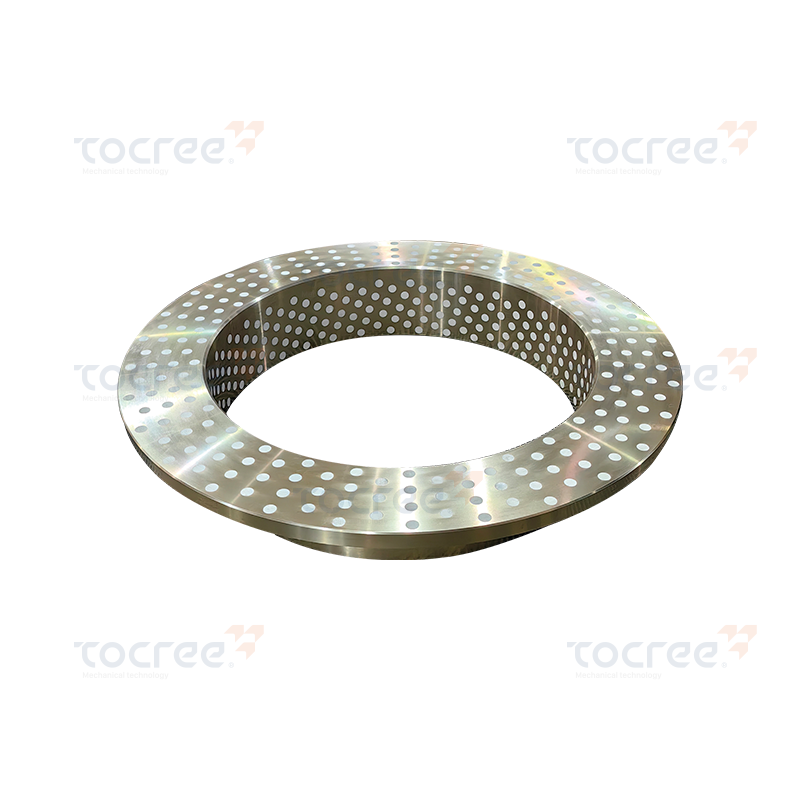
PTFE enfläns solid självsmörjande kopparhylsa är en högpresterande mekanisk komponent. Den är til...
Enkelfläns självsmörjande lager (med grafitinbäddning) är en högpresterande solid självsmörjande ...
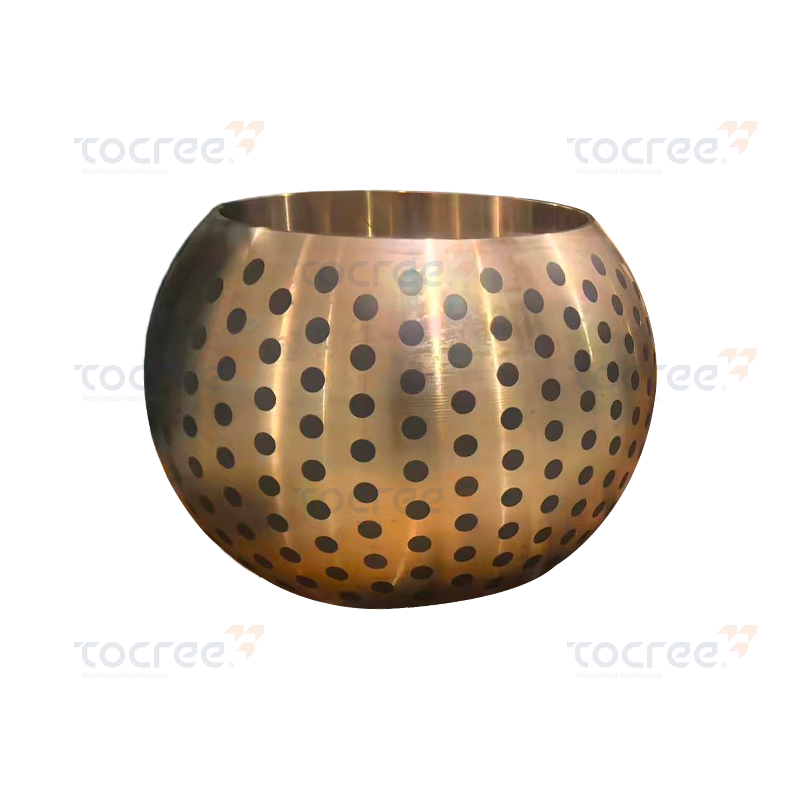
Denna sfäriska självsmörjande kopparhylsa är gjord av höghållfast höghållfast mässing som basmate...
Hög draghållfasthet: Denna produkts draghållfasthet når upp till 750N/mm², vilket säkerställer ut...
Upphovsrätt © 2025 Jiashan Tocree Machinery Co., Ltd. Alla rättigheter reserverade.
Anpassade kopparlegeringar maskindelar
