

För alla frågor och feedback från kunder kommer vi att svara tålmodigt och noggrant.
Materialstruktur: Gjuten aluminiummässing CuZn25Al6Fe3Mn3, med grafitinlägg. Applikat...
Föreställ dig en pressgjutningsmaskin som går i tre skift, sex dagar i veckan. Styrbussningarna i vippmekanismen behöver smörjas med några timmars mellanrum, men värmen mjukar upp smörjmedlet och oljan droppar på nygjutna delar. Med tiden slits bussningen ojämnt och hela länkaget lossnar. En bussning av aluminiumbronsgrafit löser detta genom att bygga in ett fast smörjmedel direkt i lagerväggen. Slutsatsen är enkel: om du har en tung, långsamt rörlig fog som ingen kan nå med en fettspruta, är denna materialkombination ett av de mest pålitliga sätten att förlänga livslängden.
Basmaterialet är viktigare än de flesta köpare inser. Aluminiumbrons innehåller mellan 9% och 14% aluminium, vanligtvis med järn- och nickeltillsatser. Detta ger legeringen högre draghållfasthet, bättre slaghållfasthet och överlägsen korrosionsbeständighet jämfört med vanlig tenn eller fosforbrons. I havsvatten, kemiska anläggningsatmosfärer eller varmrullande miljöer bildar aluminiumbronsytan ett stabilt, skyddande oxidskikt som motstår gropbildning och erosion.
Grafit sätts sedan in i borrade hål i bussningsväggen, arrangerade i ett rutmönster eller spiralmönster. När axeln roterar, smetas den mjuka grafiten ut på motytan, vilket skapar en tunn, torr smörjande film. Filmen följer axelytan och håller friktionskoefficienten låg även när maskinen har stått tomgång i veckor. Till skillnad från fett eller olja oxiderar grafiten inte snabbt vid hög temperatur och sköljs inte bort när vatten eller ånga är närvarande.
Jämfört med en vanlig bronsbussning som är beroende av extern oljeförsörjning, erbjuder aluminiumbronsgrafitbussningen tre praktiska fördelar: den eliminerar dagliga smörjuppgifter, den skyddar axeln från metall-till-metallkontakt under start och den tolererar tillfällig överbelastning bättre eftersom grafitfilmen förblir på plats.
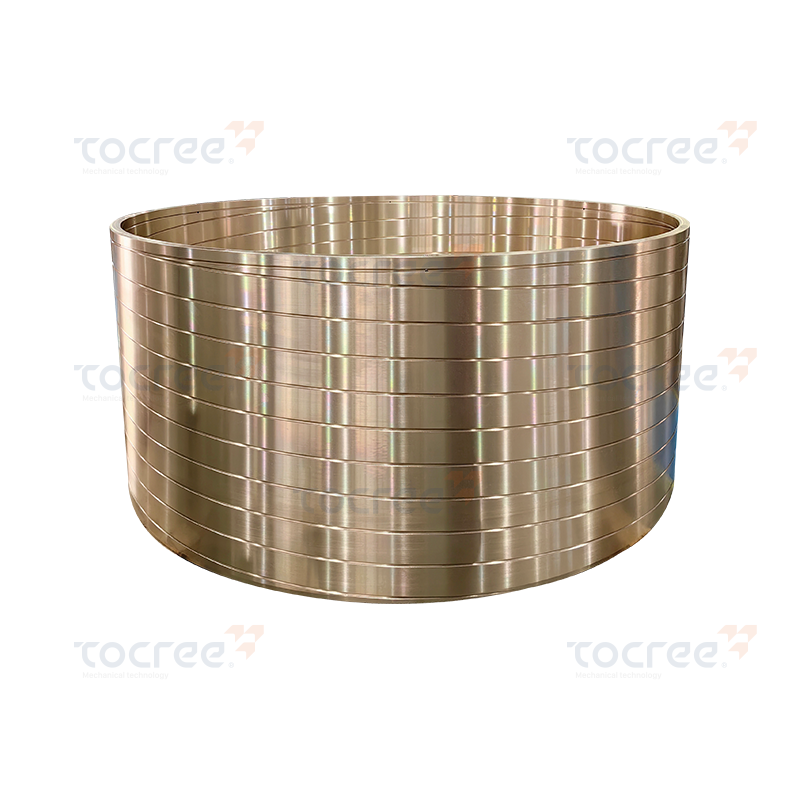 Plåtbronsbussning med specialanpassade oljespår för tung industriell användning Denna centrifugalgjutna tennbronshylsa erbjuder hög draghållfasthet, slitstyrka och korrosionsbeständighet. Anpassningsbara oljespår och god töjning gör den lämplig för krävande industriella applikationer som kräver hållbarhet och bärförmåga. Visa produkt →
| Performance Area | Bussning av aluminium brons grafit | Vanlig bronsbussning |
|---|---|---|
| Smörjmetod | Inbäddad grafit som fast smörjmedel | Kräver externt fett eller olja |
| Typiskt hårdhetsområde | HB 200–280, beroende på betyg | HB 60–120, beroende på betyg |
| Underhållsintervall | Månader eller år utan eftersmörjning | Daglig eller veckovis eftersmörjning |
| Korrosionsbeständighet | Utmärkt i vatten, salter och syror | Bra i torr luft, dålig på aggressiva medier |
| Bästa hastighetsområdet | Låg till måttlig, hög belastning applikationer | Låg till hög, med oljetillförsel |
De starkaste bevisen kommer från applikationer där driftstopp är dyrt och tillgången för underhåll är svår. In metallurgiska maskiner , styrbussningar i ugnsdörrar och valsverksjusteringar arbetar i damm och strålningsvärme. In marina maskiner , roderlager och däcksvinschhus möter saltvattenstänk och långa perioder utan drift. Liknande förhållanden uppträder i petroleumborrningsutrustning, trattportar, containerspridare och växelkopplingar för pressgjutmaskiner.
Du bör överväga denna typ av bussning när flera förhållanden råder samtidigt:
När dessa kriterier är uppfyllda håller grafitbusken inte bara längre; det förbättrar också den övergripande tillförlitligheten för monteringen. En kinesisk tillverkare med ett komplett koppargjuteri kan producera dessa bussningar med snäva toleranser och konsekvent grafitpluggdensitet, vilket är avgörande för pålitlig prestanda.
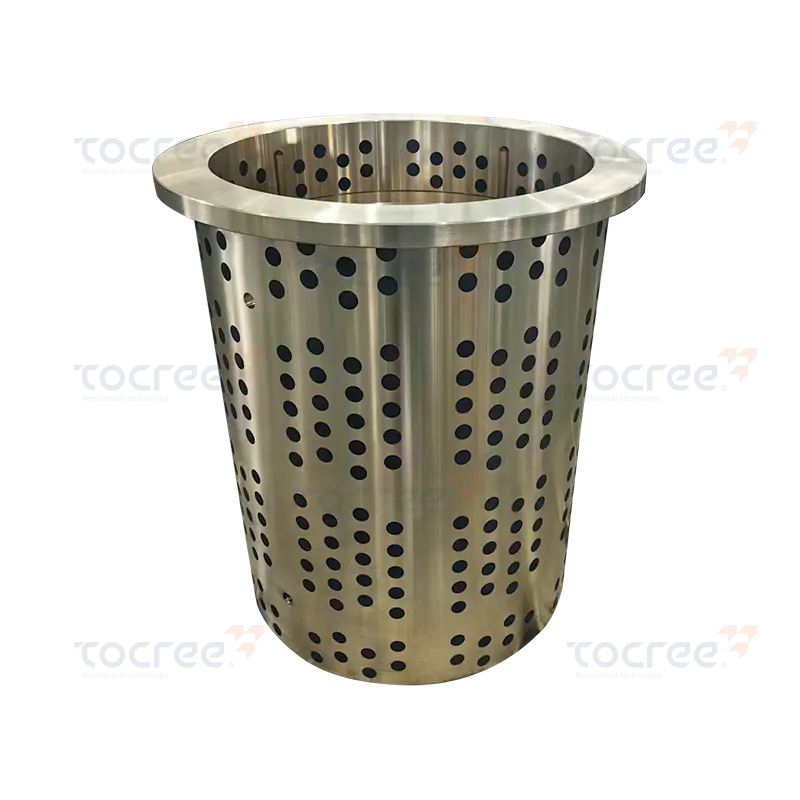 Grafitinbäddad självsmörjande mässingsbussning för underhållsfri drift Denna enkelfläns mässingsbussning med inbäddad grafit ger kontinuerlig smörjning utan extern olja, vilket minskar underhåll och stilleståndstid. Den är idealisk för applikationer med låg hastighet och hög belastning i svåråtkomliga eller tuffa miljöer. Visa produkt →
Att välja rätt bussning börjar med legeringskvaliteten. För en bussning av aluminiumbronsgrafit är de vanligaste industrikvaliteterna C95400 (gjutna), C95500 och C95900 i nordamerikansk praxis, eller kinesiska kvaliteter som ZCuAl9Fe4 och ZCuAl9Fe4Ni4Mn2. Varje kvalitet erbjuder en annan balans mellan styrka, slitstyrka och korrosionsbeständighet. För tunga stötbelastningar är de nickelbärande kvaliteterna säkrare. För sjövattenservice ger hög aluminiumhalt bättre skydd mot avlegering.
Hårdheten har betydelse eftersom den avgör hur väl bussningen motstår nötande slitage och kantbelastning. Hårdheten ska anges tillsammans med axelns hårdhet och löpspelet. I många omkonstruktioner av utrustning ber ingenjörer om en bussningshårdhet på HB 220–260 när axeln är 45–55 HRC. Om axeln är mjukare kan bussningen behöva vara mjukare också för att undvika aggressivt slitage på axelytan.
Grafitlayouten är inte dekorativ. Det har en direkt inverkan på lastkapaciteten. Fler pluggar betyder mer solid smörjmedelsreserv, men de minskar också den effektiva lagerytan. Som regel bör den totala grafitytan inte överstiga 30–40 % av bärytan. För mycket smutsiga miljöer tenderar ett grovt rutnät med färre men större pluggar att fungera bättre, eftersom grafitfilmen är tjockare och mer kapabel att trycka undan föroreningar.
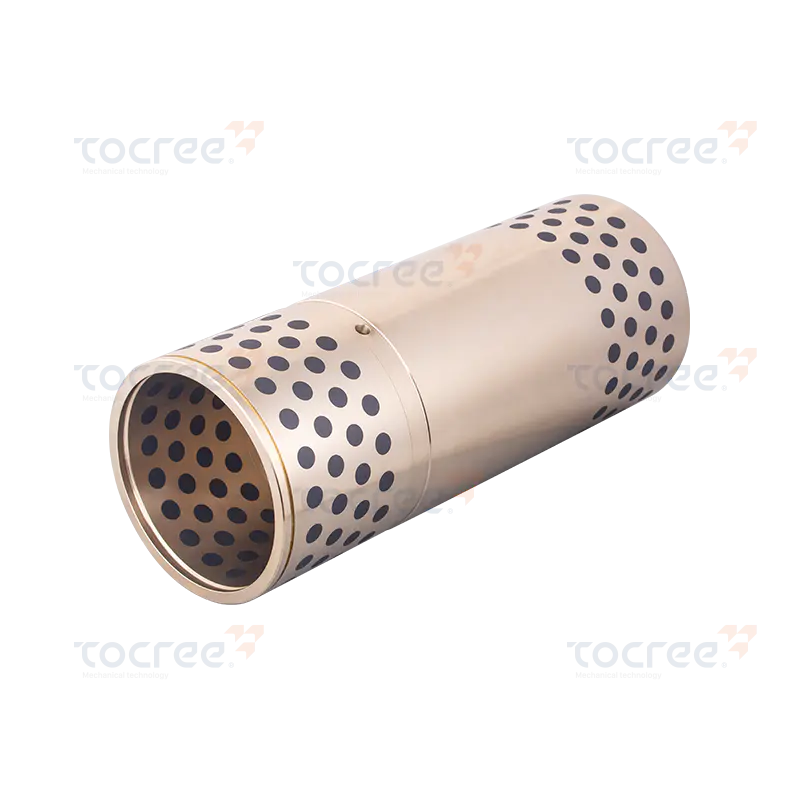 Aluminiummässingsbussning med grafitinsatser för motståndskraft mot föroreningar Denna solida självsmörjande bussning kombinerar höghållfast aluminiummässing med grafitpluggar, vilket ger pålitlig smörjning och motståndskraft mot föroreningar. Lämplig för förhållanden med hög temperatur, tung belastning och frekvent omstart i krävande industrier. Visa produkt →
De flesta bussningar av aluminiumbronsgrafit köps inte från en katalog. De är gjorda efter ritningar eftersom maskinbyggare behöver specifika hålmönster, flänsar, oljespår eller till och med delade bussningar. En pålitlig leverantör ska kunna hantera både gjutningen och precisionsbearbetningen.
Jiashan Tocree Machinery Co., Ltd. kontrollerar hela processen från sin egen kopparsmältugn och centrifugalgjutmaskiner. Det betyder att baslegeringen tillverkas internt, grafitpluggarna sätts in och den slutliga borrningen och ytterdiametern bearbetas med snäva toleranser. Företaget har tillverkat bussningar upp till 1,5–2 meter i diameter och kopparglidplattor upp till 4 meter långa, så stora och ovanliga delar är inga problem. Konstanttemperaturverkstaden används för noggrann efterbehandling och mätning.
När du kontaktar tillverkaren, dela den fullständiga ritningen med kritiska mått, den legeringskvalitet du förväntar dig och driftsförhållandena. Nämn förväntad radiell belastning, axelhastighet, omgivningstemperatur och om smörjning är helt frånvarande. Leverantören kan då föreslå den bästa grafitpluggens storlek och mönster, samt rekommendera ett lämpligt spelrum för att undvika att fastna vid termisk expansion.
Eftersom företaget fokuserar på icke-standardiserade delar, kan det gjuta och bearbeta speciella former som L-formade glidskenor, gängade lober och böjda slitplåtar. Denna flexibilitet är viktig när du eftermonterar en befintlig maskin där standardkatalogbussningen inte matchar husets geometri.
En bussning av aluminiumbronsgrafit behöver fortfarande en noggrann passning. Rengör bussningshålet och axeln innan du trycker in den. Använd en lätt interferenspassning på ytterdiametern, typiskt H7/p6 eller liknande, beroende på hölje. Fasa framkanten på bussningen för att förhindra skrapning under monteringen. Slå inte direkt på grafitpluggarna; använd en hylsa eller en press för att applicera kraft jämnt.
Efter installationen hjälper en första inkörning att grafitöverföringsfilmen bildas på axeln. Om axeln är ny och ytjämnheten är över Ra 0,8 µm är slätare inte bättre. Egentligen ger en måttlig grovhet på runt Ra 0,4–0,8 µm grafiten något att bädda in i. Applicera inte tungt fett på grafitytan; fett kan blockera utsläppet av grafit och minska den självsmörjande effekten.
Inspektera bussningen efter den första driftmånaden. Leta efter mörkgrå band på skaftet, som indikerar att grafit överförs korrekt. Eventuella skåror eller ljusa, polerade fläckar på skaftet kan betyda att grafitpluggarna är utslitna eller att spelet är för snävt. Vid normal drift ska bussningen gå tyst utan extern smörjning.
Bussningar av aluminiumbronsgrafit är inte en universallösning för alla lager, men för tunga, långsamt rörliga leder i tuffa miljöer är de svåra att slå. De tar bort den vanligaste orsaken till för tidigt misslyckande: människan glömmer att smörja. Genom att para ihop en korrosionsbeständig aluminiumbronsmatris med en konstruerad grafitplugglayout får du en komponent som överlever år av hårt arbete med nästan ingen uppmärksamhet.
Om du byter ut en bussning, mät den trasiga delen, bekräfta legeringen och hårdheten och be din leverantör att bearbeta en ersättning med samma grafitmönster. När passningen är korrekt och grafiten är ordentligt inbäddad, kommer den nya bussningen att betala sig själv genom att minska planerade underhållstimmar.
Materialstruktur: Gjuten aluminiummässing CuZn25Al6Fe3Mn3, med grafitinlägg. Applikat...

Den åttakantiga bussningen gjord av CuSn6Zn6Pb3 (tennbrons) och grafit precisionsbearbetning är e...
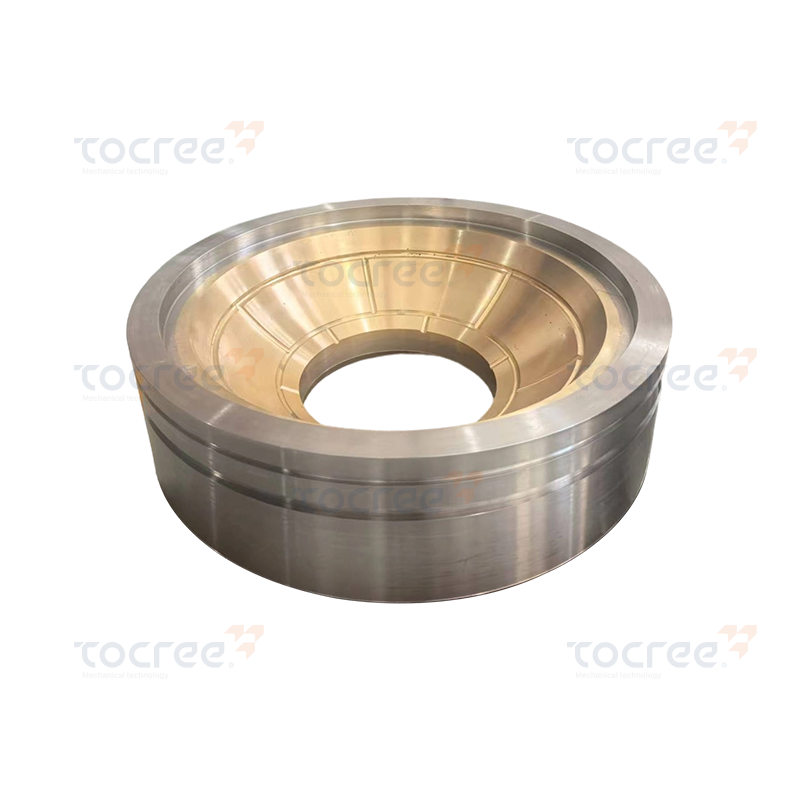
Den sfäriska bussningen av brons-stål är gjord av 42CrM04 legerat stål och höghållfast mässing, s...
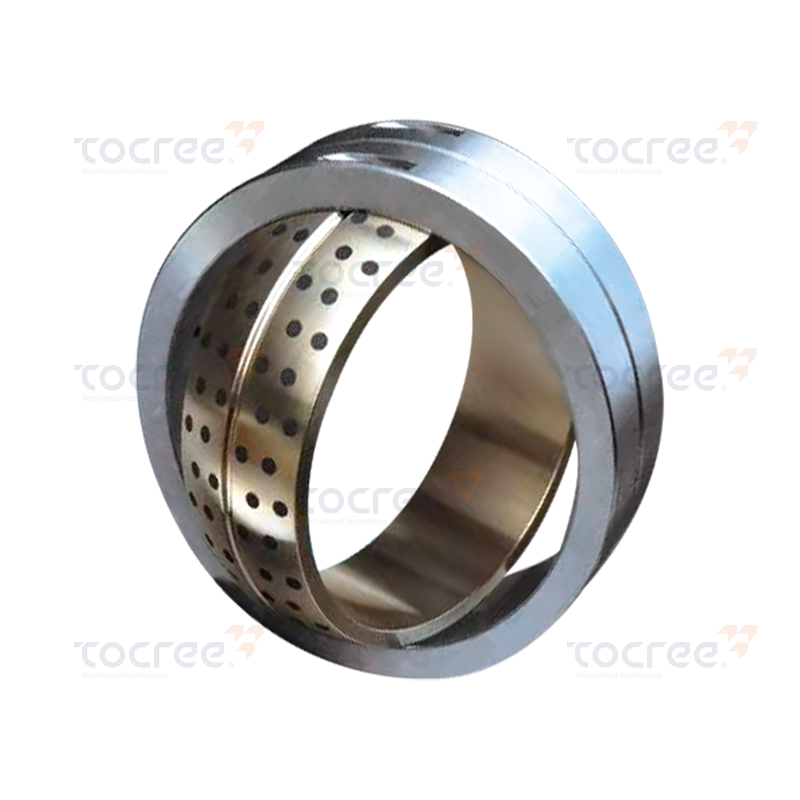
Detta självsmörjande sfäriska bimetalllager är konstruerat för hög prestanda och hållbarhet, med ...
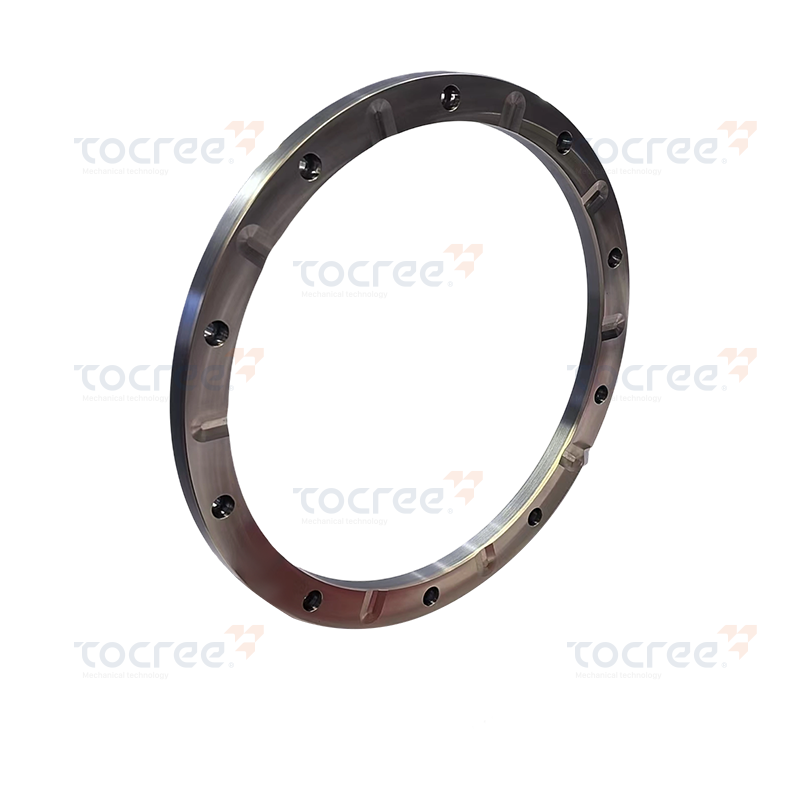
Koppar-stål Bimetall Thrust Plate är en högpresterande komponent designad för krävande mekaniska ...
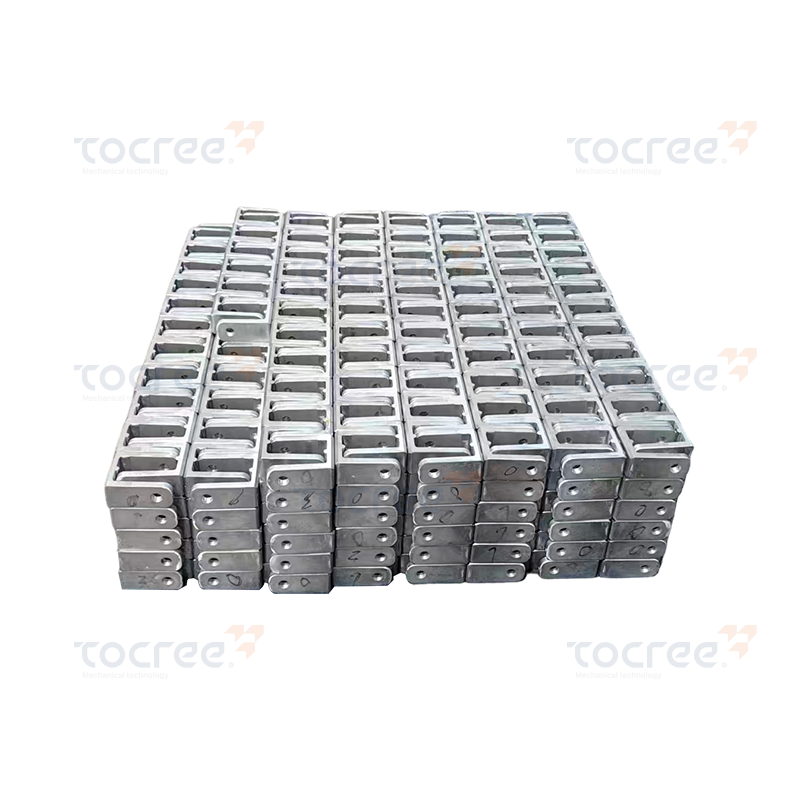
Detta fixeringsblock av aluminiumlegering är tillverkat av 6063 aluminiumlegering som basmaterial...
Upphovsrätt © 2025 Jiashan Tocree Machinery Co., Ltd. Alla rättigheter reserverade.
Anpassade kopparlegeringar maskindelar
