

För alla frågor och feedback från kunder kommer vi att svara tålmodigt och noggrant.
Materialstruktur: Gjuten aluminiummässing CuZn25Al6Fe3Mn3, med grafitinlägg. Applikat...
När en axel slår in i en bussning långt innan garantiperioden går ut, skylls felet ofta på själva materialet. Enligt min erfarenhet med gjutna bronsdelar är den verkliga orsaken vanligtvis en kombination av fel legeringskvalitet, otillräcklig smörjning eller en gjutprocess som lämnar kvarvarande spänningar och porositet. För aluminiumbronsbussningar är det praktiska svaret att behandla bussningen som ett system: definiera först belastningen och miljön, välj sedan sammansättning, spårlayout och bearbetningsväg.
Aluminiumbrons är en kopparlegering där aluminium är den huvudsakliga tillsatsen, vanligtvis 8–12 viktprocent. Järn, nickel och mangan tillsätts för att förfina spannmålen och öka styrkan. Resultatet är ett lagermaterial som håller sin lastkapacitet vid förhöjda temperaturer och står emot havsvatten, bräckt vatten och många kemiska processvätskor. Till skillnad från tennbrons, som motstår slitage främst av mjukhet och inbäddade partiklar, bär aluminiumbrons last genom sin egen hårda, bearbetade yta. Det är därför en bussning gjord av denna legering kan överleva i ett valsverksstyrning eller en marin växellåda där en mässingsbussning skulle deformeras på några veckor.
Du bör inte tänka på aluminiumbrons som en drop-in-ersättning för varje bronsbussning. Det är inte det billigaste alternativet, och det gynnar långsamma, tunga, fram- och återgående rörelser mer än höghastighetsrotation. När designen kräver hög ythastighet och kontinuerlig filmsmörjning, kan en blyad brons eller en grafitinbäddad brons faktiskt vara bättre. Men när axeln är långsam, belastningen är hög och vatten eller ånga fortsätter att tvätta bort fettet, är aluminiumbrons den pålitliga standarden.
Det finns inget enskilt "aluminiumbrons"-recept. Arbetshästkvaliteterna är centrerade på 9–10 % aluminium med en liten mängd järn. C95400, till exempel, är en gjuten aluminiumbrons med cirka 10,5 % aluminium, 4 % järn och mindre än 1 % nickel. En liknande europeisk beteckning är CuAl9Fe4, som förekommer i vår egen kopparlegeringsproduktion. Järnhalten bildar hårda intermetalliska partiklar som förbättrar slitstyrkan utan att behöva en separat värmebehandling. Om miljön är mycket frätande tillför nickelaluminiumbrons som C95800 flera procent nickel och mer mangan, vilket ger bättre motståndskraft mot kavitation och stötar.
The differences matter for procurement. En köpare som endast anger "aluminiumbronsbussning" kan få en lågaluminiumsgrad som ser likadan ut efter bearbetning men misslyckas snabbt under höga stötbelastningar. Fråga efter exakt standard, uppmätt hårdhet efter bearbetning och leverantörens faktiska gjutpraxis. Tabellen nedan visar de breda skillnaderna mellan vanliga bussningslegeringar.
| Egendom | Aluminum Bronze | Plåtbrons | Blyad mässing |
|---|---|---|---|
| Draghållfasthet | Hög (600–750 MPa) | Medium (250–350 MPa) | Low–medium (200–300 MPa) |
| Hårdhet (HB) | 170–220 | 70–120 | 60–120 |
| Korrosionsbeständighet | Utmärkt | Bra | Rättvist |
| Bearbetningsbarhet | Rättvist–good | Rättvist | Utmärkt |
| Typisk användning | Heavy load, wet or acid environments | General bearing, moderate load | Lågbelastning, höghastighetsapplikationer |
När en ritning säger "CuAl9Fe4", låt den inte ersättas med en allmän bronsbussning utan godkännande. Kostnadsskillnaden är liten jämfört med den processavbrottstid som orsakas av ett för tidigt byte.
Den största dolda variabeln i aluminiumbronsbussningar är hur ämnet gjordes. Sandgjutning är billigt men ger ofta grova korn och inre krympning. Kontinuerlig gjuten stång är bra för enkla cylindriska bussningar men kan inte lätt producera stora flänsar eller komplexa oljespår. Centrifugalgjutning är idealisk för tjockväggiga bussningar med stor diameter eftersom spinnformen trycker gas och föroreningar mot hålet, där de avlägsnas genom efterföljande bearbetning. De bästa gjuterierna använder en kombination av sand, centrifugal och kontinuerliga processer och täcker hela vägen från rå kopparsmältning till slutlig svarvning.
Detta har betydelse eftersom aluminiumbrons har ett smalt stelningsintervall. Om hälltemperaturen är för hög eller kylhastigheten är ojämn, får du slagginneslutningar som uppträder som gropar på det bearbetade hålet. Dessa gropar blir sprickstartare under cyklisk belastning. Så när du utvärderar en leverantör, fråga om deras metallkemiska kontroll, storleken och typen av deras smältugn och inspektionen de utför innan svarvning. En leverantör som smälter och gjuter sin egen legering kan hålla sammansättningen inom ett tätt fönster; en maskinverkstad som bara köper råvaror från hyllan har mindre kontroll.
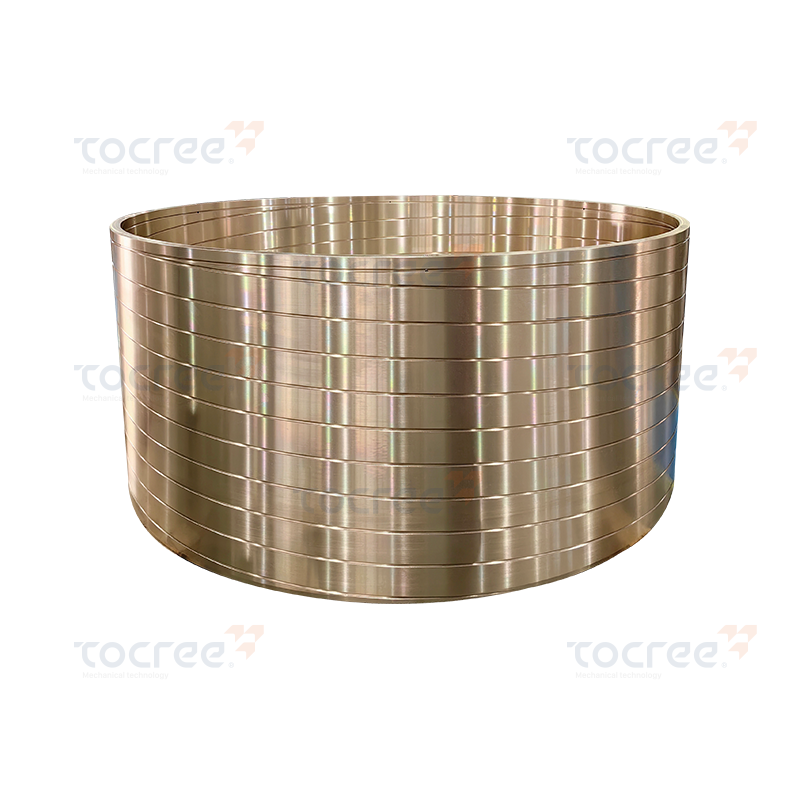 Plåtbrons Bushing with Custom Oil Grooves Denna tennbronsbussning är gjord genom centrifugalgjutning och bearbetad med skräddarsydda oljespår. Den erbjuder hög hållfasthet, bra slitstyrka och korrosionsbeständighet, vilket gör den lämplig för tunga industriella applikationer. Visa produkt →
Smörjgeometri kan förvandla en marginell bussning till en pålitlig sådan. För fettsmorda aluminiumbronsbussningar hjälper det klassiska spiralspåret på hålet till att fördela fett över hela kontaktzonen. Det är inte en dekoration. Spårets bredd och djup måste matcha fettets viskositet och axelhastigheten. För grunt och fettet stannar i mitten; för djupt och kontaktytan sjunker, vilket ökar trycket och accelererar slitaget.
För utrustning som går torrt eller där olja inte är önskvärd är en grafitinbäddad aluminiumbronsbussning ett praktiskt alternativ. Grafitpluggarna fungerar som fasta smörjmedelsbehållare, så bussningen behöver bara minimalt med inledande smet och kan arbeta med låga hastigheter i månader utan eftersmörjning. Grafitorienteringen spelar också roll: större pluggar fungerar bättre i smutsiga eller dammiga miljöer, medan mindre, tätare pluggar går tystare i en tät montering.
Om maskinen utsätts för vattenspolning eller ånga, behöver du antingen en spårfri design utan grafit eller en korrosionsbeständig kvalitet, eftersom vatten kan läcka ut en del grafit. I så fall är ett spiralspår med ett kompatibelt vattenbarriärfett ofta säkrare än att förlita sig på enbart fast smörjmedel.
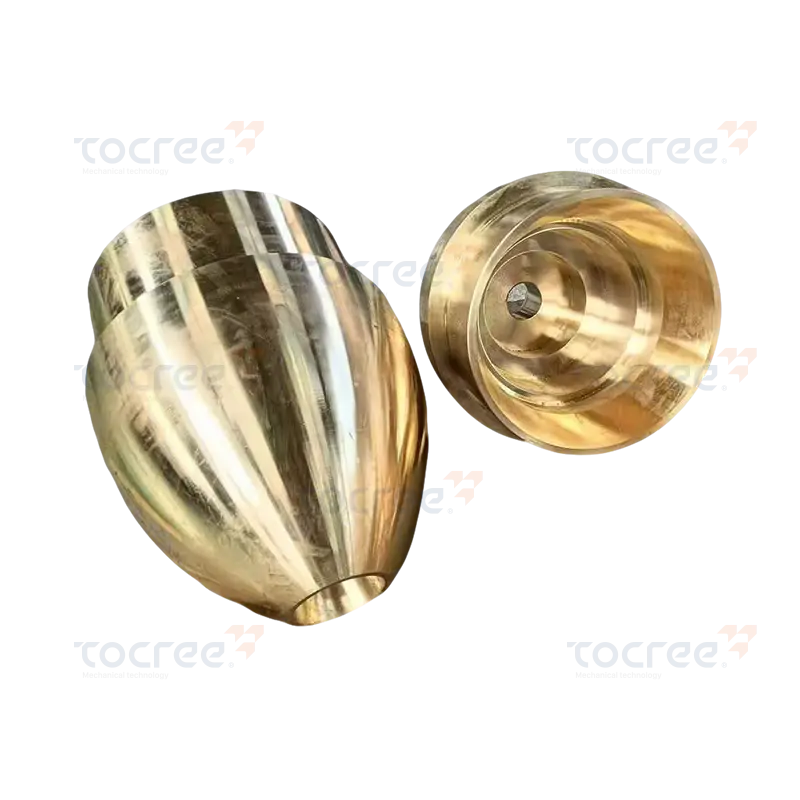 Bronsbussning i aluminium med spiralfettspår Denna aluminiumbronsbussning har ett bearbetat fettspår och hög hållfasthet. Dess utmärkta värmeledningsförmåga och korrosionsbeständighet gör den lämplig för höga temperaturer och våta miljöer. Visa produkt →
Det starkaste fallet för aluminiumbronsbussningar är i industrier där belastningen är hög, rörelsen är långsam och miljön inte är vänlig. Metallurgisk utrustning, såsom lagerhus för valsverk och ugnstransportrullar, är en självklar kandidat. Detsamma gäller för fartygsmaskineri: roderaxlar, akterförskruvningar och däckskranar arbetar alla i havsvatten, och aluminiumbrons korrosionsbeständighet är en direkt fördel.
I tunga maskiner är den typiska applikationen en pivå- eller oscillerande led där rörelsevinkeln är liten och reaktionskraften är enorm. Gruvutrustning, larvband och stora pressar passar denna profil. För pressgjutningsmaskiner belastas dragstångsbussningarna och insprutningsvagnsstyrningarna med stötar och värme; aluminiumbrons behåller sin geometri mycket bättre än en vanlig tennbrons. Även i medicinsk utrustning, där korrosion och renhet spelar roll, förekommer aluminiumbrons i vissa högbelastningskomponenter med låg hastighet. Den praktiska listan nedan är inte uttömmande men täcker de vanligaste användningsområdena:
Om du planerar för någon av dessa sektorer är den rätta utgångspunkten en detaljerad lastberäkning. Många lokala leverantörer och ingenjörsteam har erfarenhet av just dessa branscher; till exempel beskriver vår applikationssida för metallurgiska maskiner hur våra anpassade delar används i den miljön. Det är värt att läsa innan du anger legeringen.
Exempel på tillämpning av metallurgiska maskiner visa vilken typ av aluminiumbronsdelar som håller i kontinuerlig drift.
Inget material vinner varje ansökan. Aluminiumbrons har en måttligt hög friktionskoefficient när den är torr, så det är inte det bästa valet för höghastighetstaplar som behöver en kontinuerlig oljefilm. För en axel som svängs med flera tusen varv per minut, kommer en blyad brons eller en babbitt-foder att producera mindre värme. Aluminiumbrons är också dyrare att bearbeta än mässing, så för lågbelastningsdelar där kostnaden driver designen kan en mässingsbussning vara helt tillräcklig.
Ett annat vanligt fel är kantbelastning orsakad av axelavböjning. Aluminiumbrons kan bära hög statisk belastning, men det behöver fortfarande tillräckligt med lagerlängd för att sprida belastningen. En kort bussning med liten diameter som löper mot en böjd axel kommer att gå sönder oavsett legering. I dessa fall är fixeringen en sfärisk yttre yta på bussningen eller en självjusterande design, inte ett annat material.
Kontrollera slutligen axelns hårdhet och ytfinish. Aluminiumbrons arbetar hårdare under löpning, och om skaftet är mjukt eller grovt kan bussningens yta slita på axeltappen istället för vice versa. En förkromad eller härdad axel rekommenderas ofta för lång livslängd.
Det mest praktiska sättet att undvika dolda kvalitetsproblem är att köpa från ett företag som kontrollerar både gjutningen och precisionsbearbetningen. När samma fabrik smälter kopparlegeringen, häller ämnet och sedan vänder, borrar och finslipar hålet, döljs inte processtegen bakom separata fraktscheman. Detta förkortar kvalitetsåterkopplingsslingan. Om en dimensionskontroll misslyckas kan maskinverkstaden omedelbart berätta för gjuteriteamet, och nästa gjutning justeras innan ytterligare hundra ämnen görs.
I vår egen fabrik finns kopparsmältugnen och centrifugerna i samma byggnad som CNC-svarv- och fräsenheterna. Vi tillverkar många icke-standardiserade delar – från en liten gängad bussning till en kopparhylsa med 2 meter diameter – och vi kan göra långa glidplåtar upp till 4 meter. Denna våg kräver noggrann grind- och gjutkonstruktion. När en kund tillhandahåller en ritning med CuAl9Fe4 eller liknande aluminiumbronskvalitet kan vi spåra värmenumret och tillhörande kemisk analys för varje levererad del.
Innan du gör en upprepad beställning, fråga leverantören om ett exempel på deras kvalitetsrekord på en liknande aluminiumbronsdel. Du vill se materialcertifikatet, dimensionsrapporten och ytfinishmåttet. Om de inte kan tillhandahålla alla tre från en enda intern process, har du förmodligen att göra med en handlare, inte en tillverkare. För en djupare titt på skillnaderna mellan aluminiumbronsbussningar och lager kan du läsa vår tekniska guide i ämnet. Den omfattar egenskapstabeller och urvalslogik som vi använder i det dagliga arbetet.
Vår kompletta guide till bussningar och lager i aluminiumbrons förklarar fastighetstabellerna och urvalskriterierna mer i detalj.
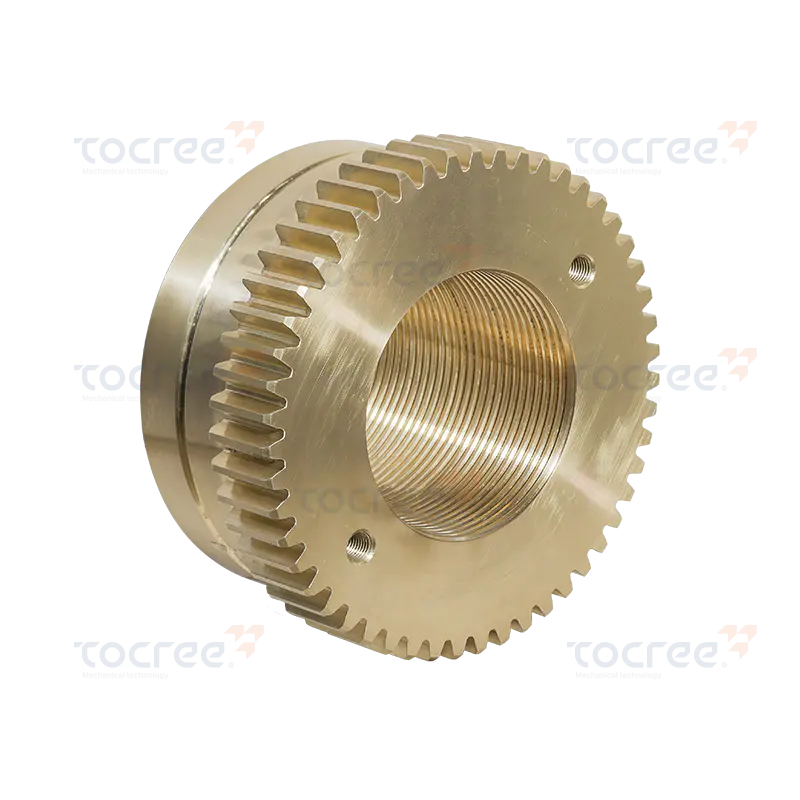 Aluminium brons platta mutter för korrosiva miljöer Denna mutter med aluminiumbrons ger hög draghållfasthet och hårdhet. Dess utmärkta korrosionsbeständighet gör den idealisk för marina och kemiska tillämpningar där hållbarhet är avgörande. Visa produkt →
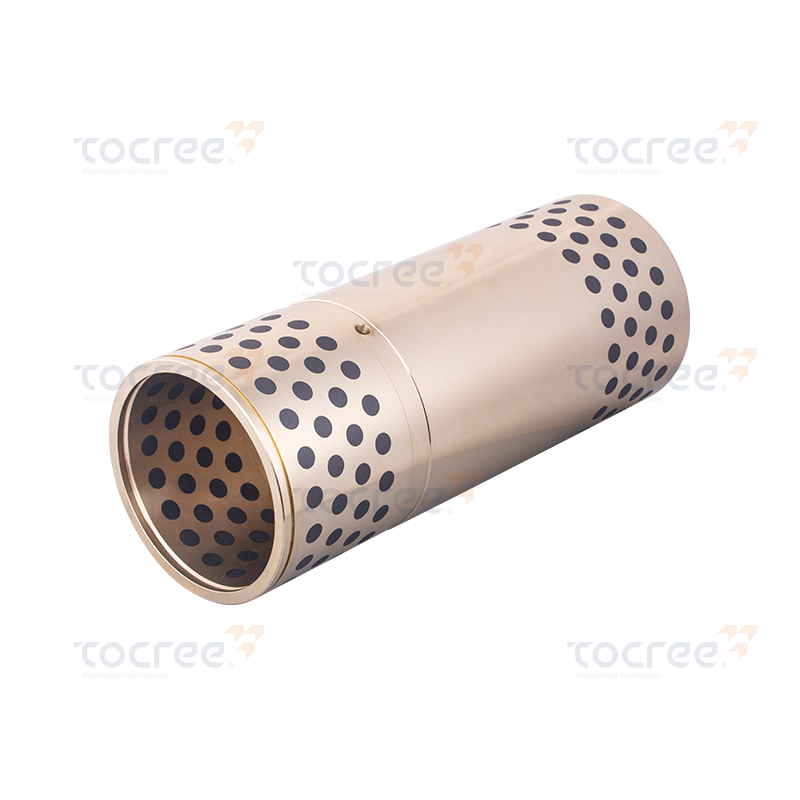
Materialstruktur: Gjuten aluminiummässing CuZn25Al6Fe3Mn3, med grafitinlägg. Applikat...
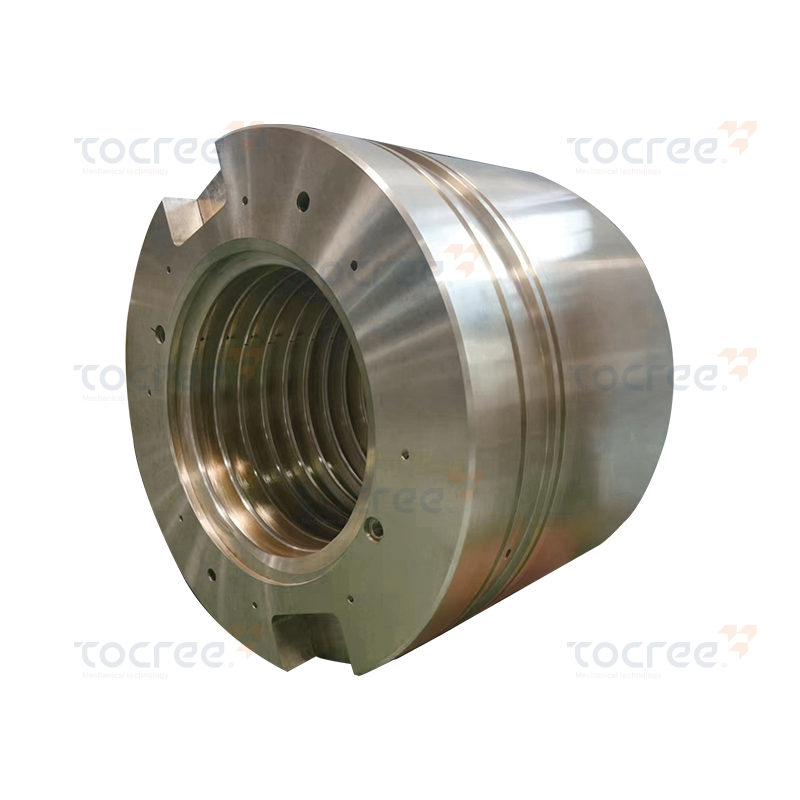
Denna produkt är en kopparmutter av hög kvalitet, gjord av tennbrons som basmaterial genom gängni...

Den kopparbaserade sfäriska tryckplattan är en högpresterande kopparlegeringskomponent, tillverka...
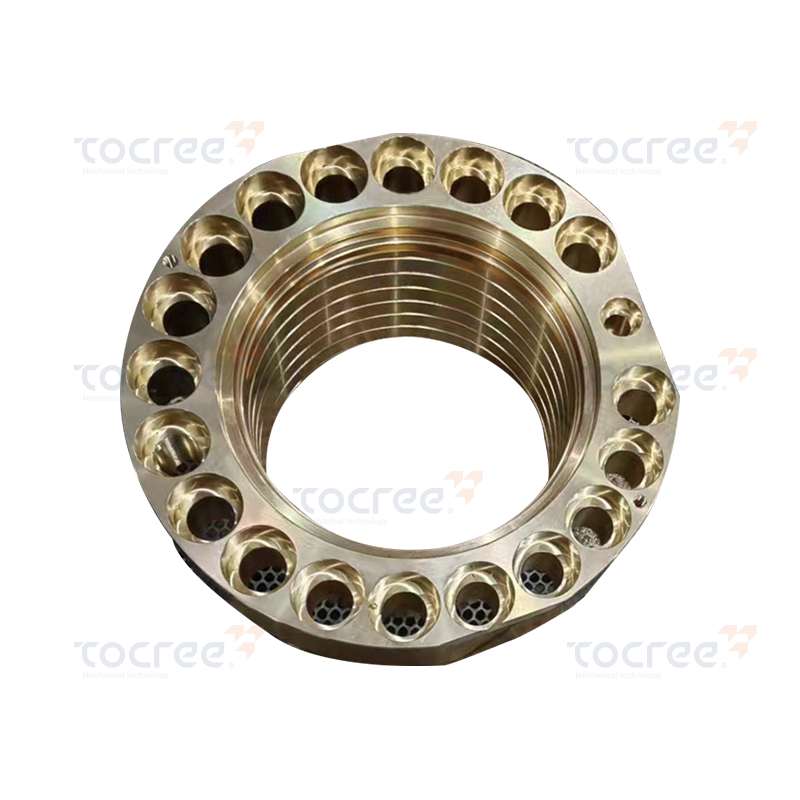
Denna specialformade kopparmutter är exakt tillverkad av högkvalitativ aluminiumbrons som basmate...
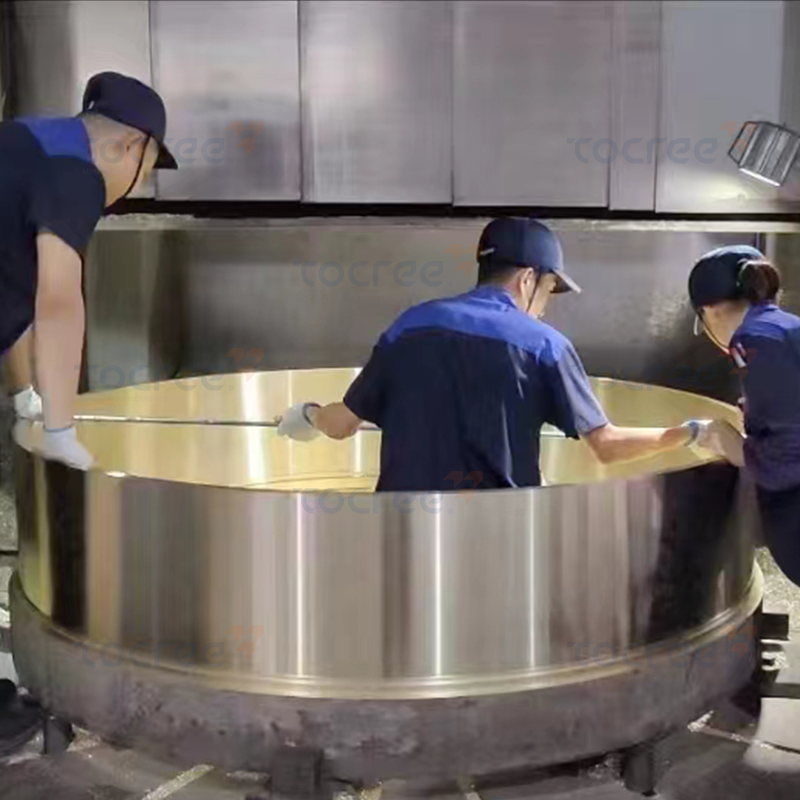
Denna högpresterande enkelflänshylsa i mässing är speciellt designad för stora industriella lager...
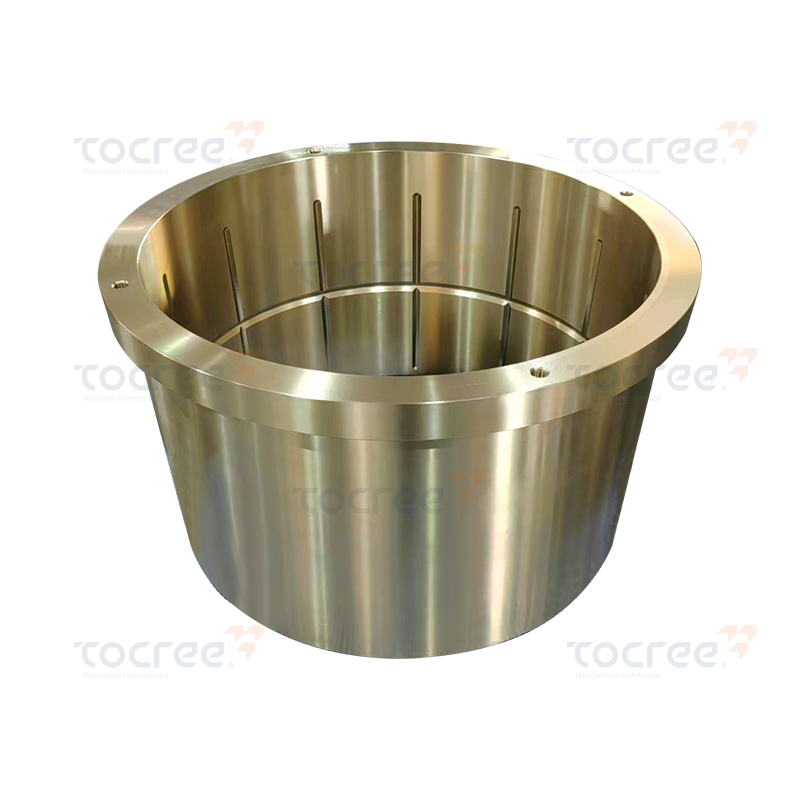
Denna mässingshylsa är gjord genom centrifugalgjutning med en koppar-zinklegering som basmaterial...
Upphovsrätt © 2025 Jiashan Tocree Machinery Co., Ltd. Alla rättigheter reserverade.
Anpassade kopparlegeringar maskindelar
